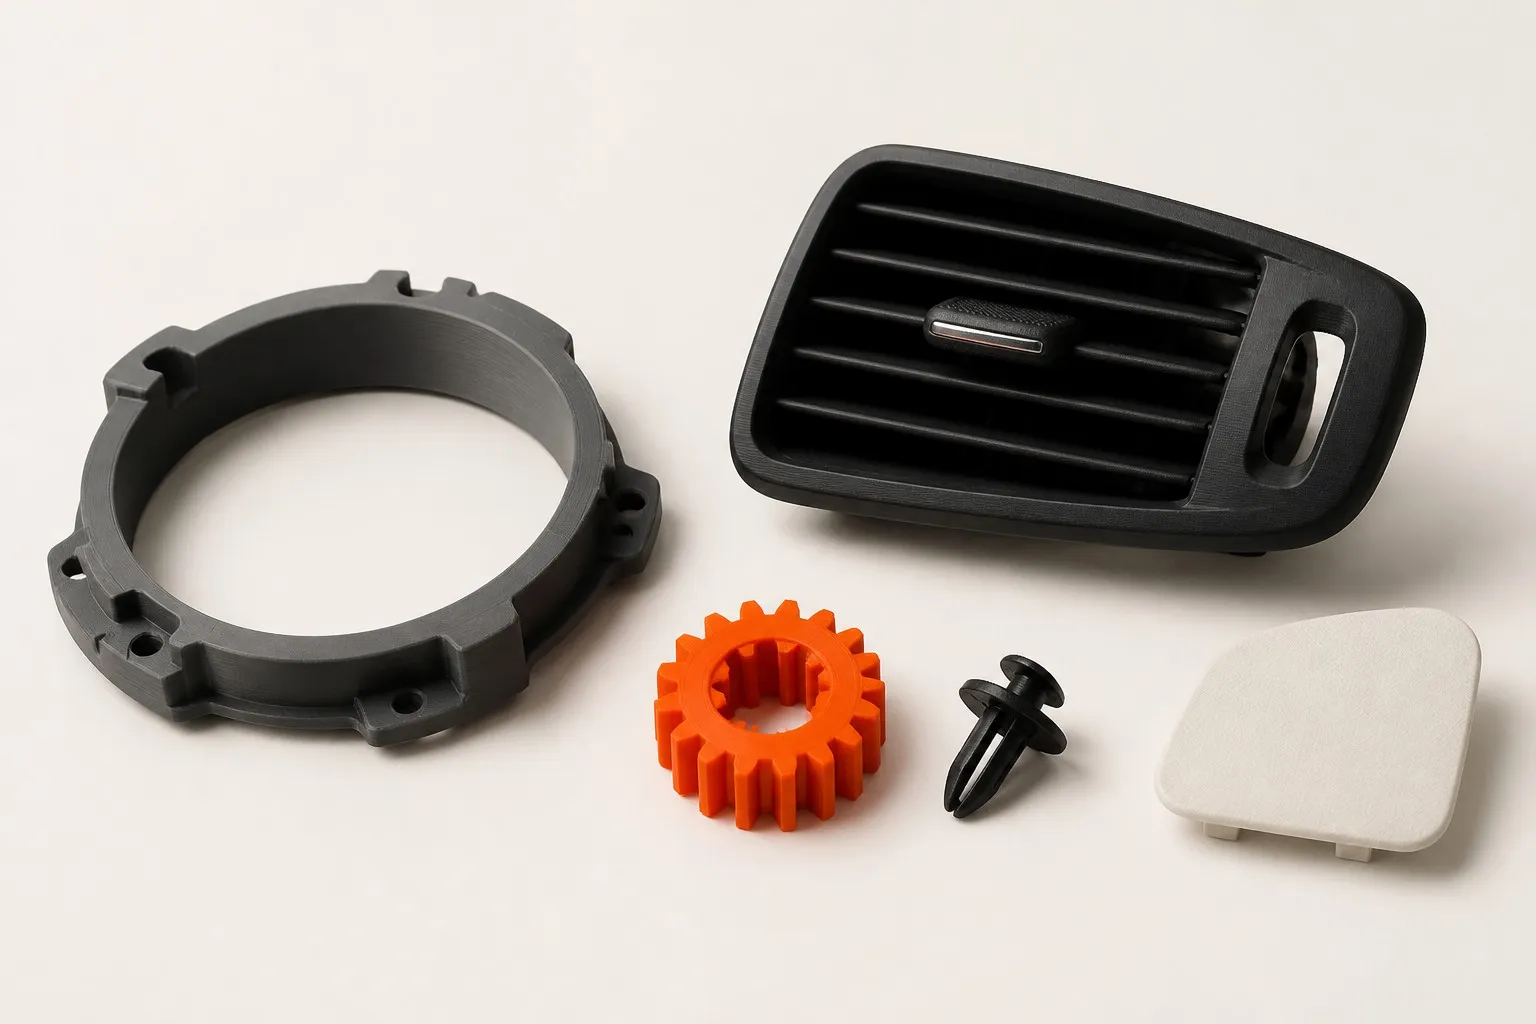
После печати деталь выглядит как напечатанная: на стенках видны слои, на поверхности — места срезов поддержек, цвет — цвет пластика. Для корпуса внутри станка этого достаточно. Для изделия, которое покажут заказчику, поставят на стенд или продадут, нужна обработка. Ниже — какие операции делаем, как они отличаются и что получаете на выходе.
Какие операции входят в постобработку
| Операция | Что получаете | Для каких материалов |
|---|---|---|
| Снятие поддержек и зачистка | чистые кромки, нет наплывов и ниточек | все материалы |
| Шлифовка | поверхность без видимых слоёв | PLA, PETG, ABS, ASA, нейлон |
| Шпатлёвка и грунт | ровная поверхность под краску | PLA, ABS, ASA, PETG (со спецгрунтом) |
| Покраска, в том числе по RAL | нужный цвет и фактура, матовая или глянцевая | PLA, ABS, ASA, фотополимер |
| Сглаживание парами ацетона | блестящая гладкая поверхность без шлифовки | только ABS и ASA |
| Лак | защита краски, матовый или глянцевый блеск | после покраски |
| Резьбовые втулки | прочная резьба под винты | все материалы |
Снятие поддержек и зачистка
Поддержки нужны на нависающих участках: после печати их срезают и убирают остатки. На месте контакта остаются мелкие следы, на первом слое — небольшой наплыв, на кромках — ниточки пластика. Всё это убираем ножом, скальпелем и надфилями. Зачистка — минимум, который входит в любую нашу FDM-деталь по умолчанию; отдельной строкой её считаем, когда деталь нужно довести до чистовой кромки.
Шлифовка, шпатлёвка и грунт
Слои на FDM-детали убираются шлифовкой: сначала крупная бумага снимает рельеф, потом всё более тонкая выравнивает поверхность. Неглубокие борозды заполняет грунт-наполнитель, глубокие — шпатлёвка. После каждого слоя деталь сохнет и снова шлифуется. Получается ровная матовая поверхность, на которой слоёв не видно даже при косом свете.
Эту работу делаем руками, потому что машинная шлифовка стирает мелкий рельеф, надписи и острые углы. Для деталей с такими элементами берём тонкую бумагу и работаем по зонам.
Покраска, в том числе по RAL
Красим эмалью или акрилом: кисть и аэрограф для мелких деталей, краскопульт для крупных. Цвет подбираем по каталогу RAL или по вашему образцу и согласуем до начала работы. Поверх краски наносим лак: матовый, полуматовый или глянцевый. Он защищает покрытие от царапин и протирки.
Покраска нужна в трёх случаях: цвет бренда, который невозможно получить цветным пластиком; единый цвет у деталей из разных материалов; защита краской от ультрафиолета. Для уличных деталей лучше сразу брать ASA, а краску добавлять для цвета. Фигурки и миниатюры красим вручную в отдельной услуге — покраска фигурок.
Сглаживание ABS и ASA парами ацетона
ABS и ASA растворяются в ацетоне. Деталь выдерживают в парах: поверхностный слой оплавляется, слои сливаются, получается гладкая блестящая поверхность. Работа занимает минуты и обходится дешевле шлифовки на больших изогнутых деталях.
У метода есть цена. Мелкий рельеф и надписи оплавляются вместе со слоями, острые углы скругляются, размер может сместиться на 0,1–0,2 мм. Поэтому для точных посадок и деталей с мелкими надписями выбираем шлифовку и грунт. PLA в ацетоне не растворяется, PETG реагирует плохо: эти материалы шлифуют и красят. Про ABS и ASA как материалы — на их страницах.
Резьбовые втулки
Резьба, нарезанная в пластике, изнашивается после нескольких закручиваний. Латунная втулка решает проблему: в отверстие нужного диаметра её вплавляем паяльником или вклеиваем на эпоксидный клей. Втулки M3, M4, M5, M6 и M8 держат винт, как в металле, и выдерживают многократную сборку. Размер отверстия под втулку закладываем в модель сразу, а для готовых деталей рассверливаем по месту.
Что обрабатывается лучше, что хуже
| Материал | Шлифовка | Покраска | Ацетон |
|---|---|---|---|
| PLA | легко | хорошо держит краску | нет |
| PETG | сложнее, вязкий | нужен специальный грунт | слабо |
| ABS | хорошо | хорошо | да |
| ASA | хорошо | хорошо, держит атмосферу | да |
| Нейлон | трудно | грунт со склейкой, цвет чаще берут в пластике | нет |
| Фотополимер | легко | отлично, особенно акрилом | нет |
Если деталь пойдёт под покраску, подскажем материал заранее: на PLA и ASA краска ложится лучше, на PETG и нейлоне проще заказать цвет в самом пластике.
Сколько стоит постобработка
Цена зависит от площади, формы и числа этапов. Ориентиры для деталей до 10–15 см:
- снятие поддержек и зачистка: от 150 ₽;
- шлифовка и грунт: от 300 ₽;
- шпатлёвка и доводка до гладкой поверхности: от 800 ₽;
- покраска в один цвет по RAL: от 700 ₽, лак считается отдельно;
- сглаживание парами ацетона: от 500 ₽;
- вклейка резьбовой втулки: от 60 ₽.
Точную цену называем по фото или модели. Для серий она ниже: окраска идёт партиями, цвет одинаковый у всей партии. Затем можно посчитать и саму печать в калькуляторе, общие ориентиры — на странице цен.
Сроки
К сроку печати добавляется 1–3 дня: грунт, шпатлёвка и краска сохнут между слоями. Зачистку и вклейку втулок делаем в день печати. Для серии срок называем после образца.
Постобработка фотополимерных деталей
Смоляные детали после печати моют, досвечивают ультрафиолетом и убирают поддержки. Затем шлифуем следы поддержек, грунтуем и красим акрилом: смола держит краску лучше всех материалов. Подробнее о том, чем смола отличается от пластика, — на странице фотополимерной печати.
Постобработка для компаний и серий
Если вы заказываете серию корпусов, накладок или демонстрационных образцов, обработку лучше включить в расчёт сразу: тогда детали печатаются с припуском под шлифовку, а размеры посадок не уходят. Сначала делаем один образец: вы проверяете цвет, блеск и посадку, и после этого запускается партия. Оформляем счёт и закрывающие документы, условия — на странице для компаний.
Как заказать
Пришлите модель (STL, STEP, OBJ, 3MF) или фото уже напечатанной детали, напишите, какой нужен результат: цвет по RAL, глянец или матовая поверхность, резьба. Если модели нет, смоделируем по образцу. Назовём цену и срок за час-два в рабочее время, этапы заказа — на странице как заказать.